电镀槽加装震板改造前处理工艺
在电镀生产流程中,工件表面的洁净程度直接决定了后续镀层的附着牢度与均一性。电镀前处理通常需要彻底去除冲压拉拔油、防锈油脂、抛光蜡以及微小金属屑。如果前处理清洗不彻底,镀层容易出现起泡、脱皮、麻点以及色差等常见电镀缺陷。许多现有电镀线受限于原有的厂房空间与工艺槽位布局,很难直接停线淘汰整套槽体来添置大型专机。面对这类既要提升洁净度又受制于现场物理空间的改造诉求,利用超声波震板对既有槽位进行原位改造,成为电镀工厂改善清洗良率的实用途径。
深圳洁盟技术股份有限公司作为工业精密清洗设备与系统集成服务商,提供包含超声波震板在内的工业清洗产品与技术支持。在既有电镀线中导入超声波震板,能够借助超声空化效应强化盲孔、螺纹和微细结构的去污效果,但改造能否达到预期目标,关键在于工程技术人员能否准确识别原工序的失效机理,并制定严密的参数核对与安装步骤。
电镀前处理清洗不良的工况根源
电镀件表面残留油污无法彻底剥离,往往并非单纯的药水脱脂能力不足,而是液体流动受阻引起的传质受限。常规的浸泡脱脂或轻度鼓气搅拌主要依靠化学皂化与乳化反应,清洗液在工件外表面虽然可以形成对流,但在工件的深孔、螺纹底部或紧密贴合的夹缝内,液体流速几乎降为零。残存的顽固抛光蜡通常含有硬脂酸与固态研磨颗粒,在常温或中温药水中流动性极差,单纯浸泡很难在有限的工序节拍内使其完全剥离。
随着电镀批量增加,洗脱下来的油脂浮于液面,工件提出槽液时极易发生二次挂油。传统槽体如果缺乏表层溢流与针对性的微观剥离能量,死角积聚的微小杂质颗粒就只能停留在金属基体凹坑内。进入酸洗活化槽后,残留油脂阻隔了酸液与基体的接触,导致局部活化不足,进而使电沉积过程产生不均匀结晶。因此,必须在前处理关键槽位施加能够穿透微观界面的物理震荡机械力,破坏附着层与基底之间的界面张力。
既有槽体加装震板的标准实施步骤
实施超声波震板改造的一项工作是测定槽体工况与有效声场分布。技术人员需实测槽体内壁长、宽、深尺寸,记录正常工作时的高液位与低浸液深度,并核算装载工件挂具的极限包络轮廓。震板安装后与工件边缘应当保持充分的安全间距,通常建议预留一百毫米以上的自由间隙,防止工件上下移动时碰撞震板辐射面,同时为声波在液体介质中的衰减与折射提供合理的扩散空间。
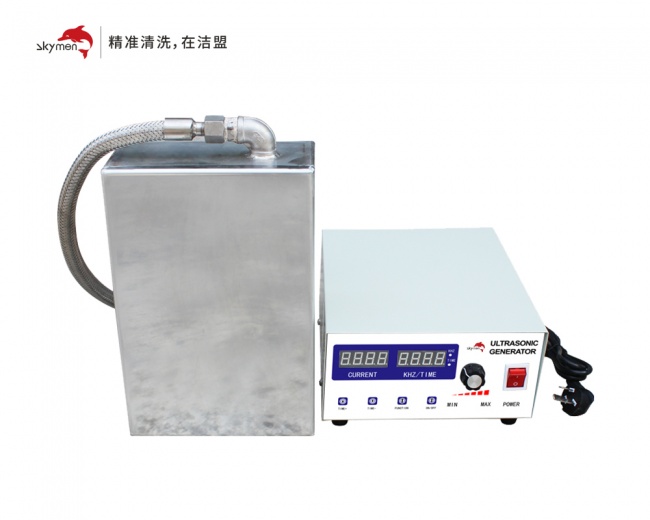
第二项工作是结合工件形状选择震板的固定形式。超声波震板具备灵活的安装适应性,可依据工件的受阻面朝向选用底震、侧震或顶震方式。当处理扁平件、网篮叠放小冲压件或轴类零件时,将震板平铺固定于槽体底部能够产生自下而上的垂直空化作用,促使松脱的重质污垢和脱模蜡顺利下沉;如果加工件为挂镀管件、深筒件或立式悬挂的复杂框架,采用侧壁挂载的双侧对震方式,能避免沉淀杂物淤积在震板发射面上,同时确保工件左右两侧受到均衡的声波辐射。
第三项工作是电气管路的密封布设与发生器调试。震板与外部超声波发生器之间需配置耐蚀耐磨的信号传导软管或不锈钢硬引管。管线出槽时必须高于槽内高溢流液位,并配合法兰或耐温密封圈紧密锁死,杜绝电镀前处理中的酸雾、碱雾与水汽侵入电缆连接腔体。完成物理安装后,需要注入洁净清水进行空载阻抗匹配与声场测试,通过铝箔腐蚀法或声强测量仪核验槽内声波分布均匀性,确认无异常发热和啸叫后方可导入脱脂药剂试运行。
震板材质选择与技术参数核准
在选型与工艺设计阶段,必须将震板耐腐蚀等级列为首要评估条件。电镀前处理涉及强碱化学脱脂液或稀酸活化液,药液长期处于中温加热状态。超声波震板的制造材质需结合酸碱介质特性严格甄选,通常通用脱脂槽可选用SUS304材质,但若用于含氯离子介质、偏酸性体系或高温强碱槽,则应指定耐腐蚀性能更强的SUS316L材质,以抵御化学介质腐蚀与超声空化剥蚀的双重损耗。
震板换能器与不锈钢板体之间的粘接可靠性是决定设备运行周期的因素。震板内部安装有高密度压电陶瓷换能器,在连续高功率振动工况下会产生机械疲劳与交变剪切应力。采购与工程技术人员应重点审核制造厂家所采用的粘接工艺与固定工艺,确认其是否具备防止高温和剧烈振动下换能器脱落的工装与工艺规程。深圳洁盟技术股份有限公司的超声波震板产品采用SUS304与SUS316L材质制作,并通过针对性的粘接工艺与分体式结构设计,降低震板脱落隐患,为连续生产工况提供硬件支撑。
工作频率与声功率密度的设定需根据污垢类型进行精细化匹配。针对电镀前处理常见的粘稠机械黄油、拉拔油或硬质抛光蜡,一般采用二十八千赫兹低频段,该频段气泡破裂时产生的机械冲击力强劲,能够快速击碎大块顽垢;针对精密电子五金、接插件等要求避免基体微观损伤或表面极其光洁的工件,则宜选择四十千赫兹或更高频率,声场分布更为细腻温和。声功率密度通常建议按每升槽液十瓦至二十瓦进行初始核算,同时要核查超声波发生器是否具备频率微调与扫频功能,以消除槽内驻波死角。
改造落地时的关键核对条件与适用边界
在实际推进改造项目前,工程团队必须逐项核对现场的公用工程配套与安全边界条件。首先是槽体结构机械强度的复核。加装震板后,振动能量会部分传递至原有槽壁与槽底焊缝,若既有槽体使用年限过长、板材变薄或焊缝存在应力缺陷,长期振动可能引发焊缝开裂渗漏;必须对原槽焊道进行渗透探伤或肉眼补强排查,必要时在震板外侧设置的支撑桁架,避免槽底直接承受震板自重。
其次是温度控制与液位联锁保护的核对。超声波运行过程中声能会部分转化为热能,带动槽液自然温升。操作人员需确认槽内现有加热管功率与冷却补偿能力,防止温度过高导致电镀表面活性剂浊点析出失效;必须在控制回路中增设低液位联锁保护开关,确保在停泵、排液或液位低于震板发振面以上特定高度时,超声波发生器能自动切断输出,杜绝干烧引发换能器爆裂。
需要客观指出的是,超声波震板主要用于赋予既有化学槽物理微观清洗动力,其本身无法替代槽液更新、水质管控与漂洗管理。对于严重老化的电镀前处理脱脂液,超声空化能加速油污脱离基体,若无高效的油水分离与循环过滤循环系统,悬浮于液体中的油泥依然会在工件出水时重新附着。此外,如果电镀件本身具有深盲孔且存在严重气堵现象,单纯依靠外部辐射仍受局限,还需配合工件转动、倾斜挂架或抽真空脱泡机构协同作业。
推进这一技术改造的合理路径应当是:首先测量现有电镀前处理槽的几何尺寸、当前药水成分、运行温度及清洗节拍,明确需要改善的洁净度缺陷与工件几何特征;随后向诸如深圳洁盟技术股份有限公司这类具备自研制造能力的设备集成供应商索取超声波震板的材质证明、安装布局图纸与频率功率适配参数;在单槽上完成小批量挂镀试样,确认镀层结合力符合指标后,再开展整线的工程推广。